Bądź na bieżąco z najnowszymi osiągnięciami Zhuoyan, w tym aktualnościami firmowymi, przełomami technologicznymi, spostrzeżeniami branżowymi oraz informacjami o naszej współpracy badawczo-rozwojowej i uznanych osiągnięciach.
Urządzenia do odsiarczania pracują w wymagających warunkach chemicznych i termicznych, szczególnie w przypadku wystawienia na działanie korozyjnych mediów reakcyjnych i strumieni procesowych o wysokiej temperaturze. Wybór odpowiedniej powłoki antykorozyjnej wymaga uwzględnienia składu chemicznego, temperatury pracy, materiału podłoża, konstrukcji sprzętu i wymaganej grubości powłoki.
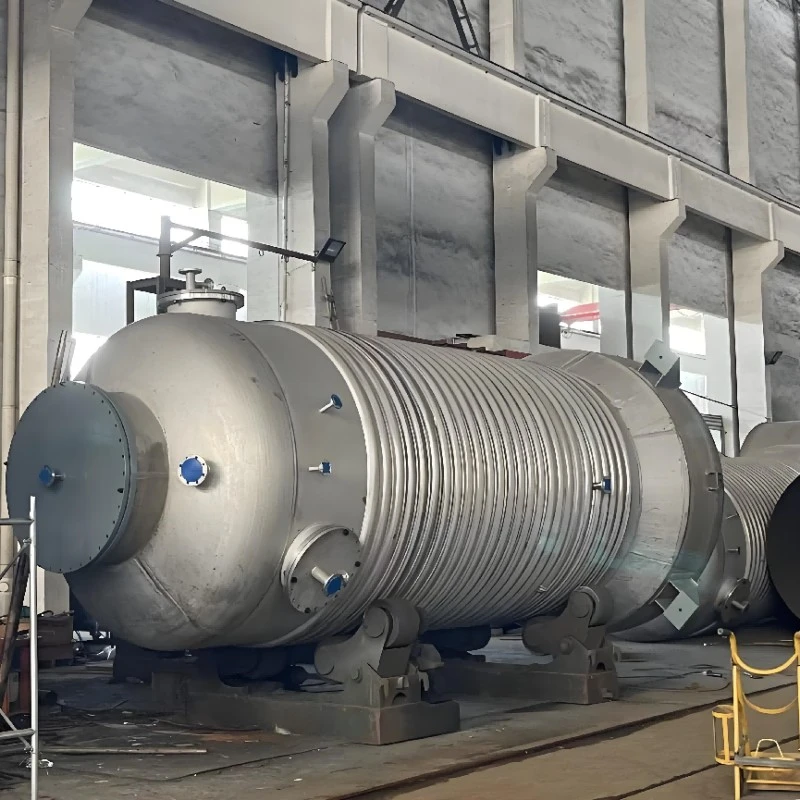
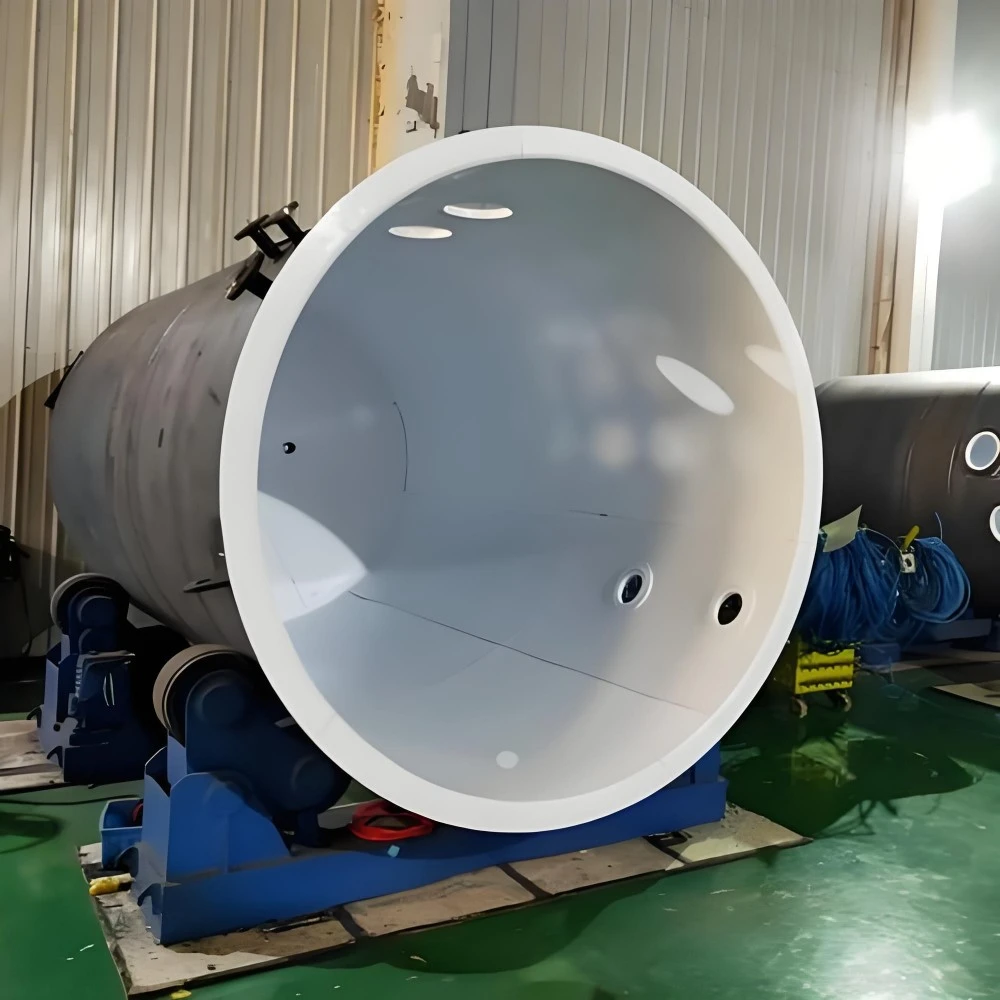
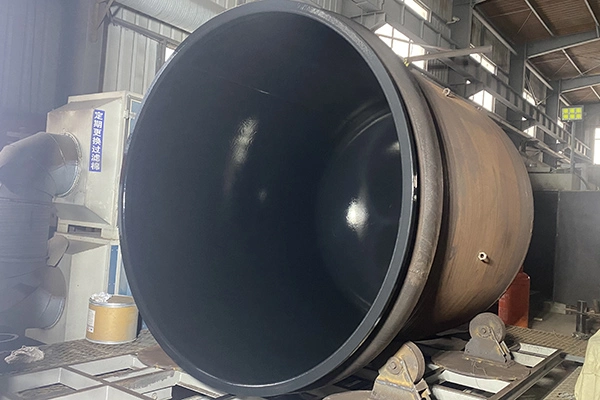
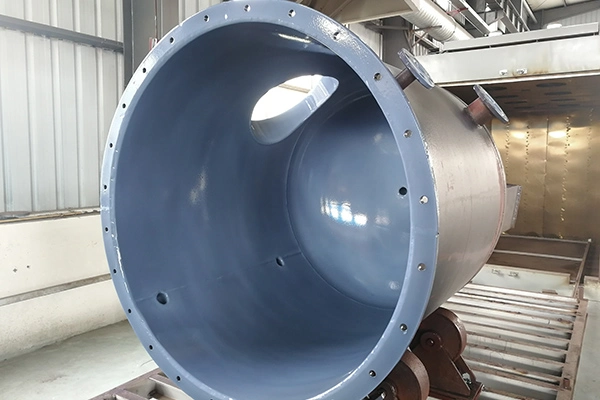
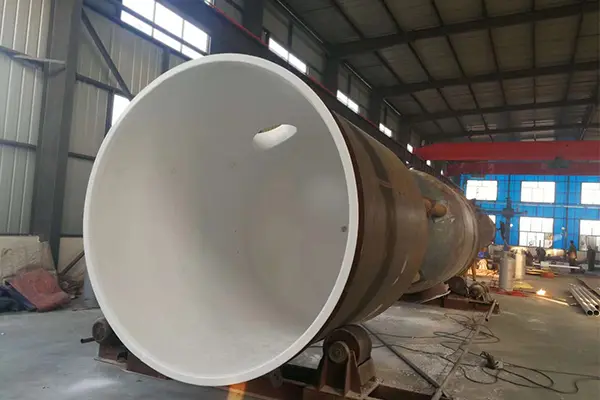
Typowe opcje powłok do przemysłowych zastosowań antykorozyjnych obejmują PFA, FEP, ETFE (F40) i HALAR (F30). Odpowiedni materiał i metoda aplikacji zależą od konkretnej konfiguracji sprzętu i warunków pracy. W przypadku skraplaczy do mokrego odsiarczania szczególną uwagę należy zwrócić na powierzchnie uszczelniające kołnierzy, płyty rurowe, wewnętrzne siatki i dolne zbiorniki kwasu w kształcie litery U, gdzie jednorodność powłoki, złożona geometria i narażenie termiczne mogą mieć wpływ na długoterminową wydajność.
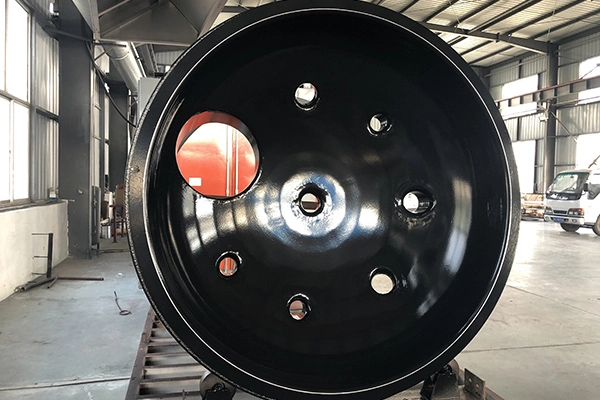
Podane maksymalne wymiary detalu do natryskiwania wynoszą do Ø3,8 m × 3,8 m × 8,2 m. Przydatność tych wymiarów należy potwierdzić w odniesieniu do rzeczywistej geometrii przedmiotu obrabianego i wymagań wybranego procesu powlekania.
Przed wyborem powłoki antykorozyjnej dla urządzeń odsiarczających należy jasno określić środowisko pracy. Szczególnie istotne są następujące informacje:
Warunki te stanowią podstawę do oceny zgodności chemicznej, wyboru powłoki, wymagań dotyczących stosowania i kryteriów kontroli. Materiału powłokowego nie należy wybierać wyłącznie na podstawie jego ogólnej odporności na korozję; należy potwierdzić jego przydatność dla rzeczywistego składu chemicznego i środowiska pracy.
W przemysłowych zastosowaniach związanych z ochroną przed korozją stosuje się kilka fluoropolimerowych materiałów powłokowych. Każdy z nich ma specyficzne właściwości materiałowe i należy wybrać odpowiednią opcję w zależności od medium procesowego, temperatury, podłoża i konfiguracji sprzętu.
| Materiał powłokowy | Rozważania dotyczące aplikacji |
|---|---|
| PFA | Rozważany do zastosowań wymagających odporności chemicznej i powierzchni wewnętrznej pokrytej fluoropolimerem, z zastrzeżeniem określonych warunków użytkowania. |
| FEP | Stosowany do wybranych zastosowań związanych z ochroną przed korozją, gdzie właściwości materiału i ograniczenia operacyjne spełniają wymagania procesu. |
| ETFE (F40) | Stosowany do określonych zastosowań powłokowych, w tym wybranych komponentów skraplaczy, zgodnie z wymaganą temperaturą i warunkami chemicznymi. |
| HALAROWE (F30) | Stosowany do wybranych przemysłowych powłok antykorozyjnych. Należy potwierdzić jego przydatność dla konkretnego medium chemicznego i środowiska pracy. |
Odporność na korozję i działanie temperaturowe tych materiałów nie są identyczne. Skład chemiczny, stężenie, czas ekspozycji, konstrukcja powłoki i warunki panujące w poszczególnych elementach wyposażenia powinny zostać sprawdzone przed ukończeniem systemu powłokowego.
Podana grubość powłoki antykorozyjnej może wynosić od 0,3 mm do 1,5 mm, w zależności od wymagań klienta i wybranego systemu powłokowego. Wymaganą grubość należy określić przed produkcją i zweryfikować metodą kontroli odpowiednią do konstrukcji powłoki i sprzętu.
Jednolitość jest szczególnie ważna wokół otworów, powierzchni uszczelniających kołnierzy i innych obszarów o skomplikowanej geometrii. Nadmierne nagromadzenie powłoki lub nierównomierne nałożenie może zakłócać zamierzone wymiary elementu i układy uszczelniające. Gotowa powłoka powinna spełniać uzgodnione kryteria grubości i akceptacji.
Materiały podłoża rozważane do przemysłowych zastosowań antykorozyjnych obejmują:
Odpowiednie przygotowanie powierzchni i sposób aplikacji zależą od materiału podłoża. Nie każdy proces powlekania jest odpowiedni dla każdego podłoża, dlatego należy ocenić kompatybilność, przygotowanie powierzchni i wymagania dotyczące przyczepności dla konkretnej kombinacji powłoki i materiału podstawowego.
Kontrolowany proces natryskiwania jest niezbędny do osiągnięcia określonego stanu powłoki. Dokładna procedura zależy od wybranego materiału, podłoża, geometrii sprzętu i wymagań produkcyjnych.
Parametry procesu należy kontrolować w zależności od wybranego materiału i podłoża. Szczególną uwagę należy zwrócić na jednorodność powłoki i zapobieganie zaciekom powłoki wokół otworów, powierzchni kołnierzy i innych krytycznych obszarów.
Wymienione kolory powłok obejmują:
Dostępność koloru należy potwierdzić dla wybranego materiału powłokowego i wymagań aplikacji.
Skraplacze do mokrego odsiarczania można konfigurować pionowo lub poziomo. Ich wewnętrzna struktura i warunki pracy różnią się, dlatego należy ocenić wybór materiału powłokowego, wymagania dotyczące grubości i szczegóły konstrukcyjne dla każdego elementu, a nie zastosować je jednolicie w całym skraplaczu.
Pionowy skraplacz do odsiarczania na mokro ma cztery główne sekcje: górną pokrywę, górną płytę rurową, dolną płytę rurową i dolny zbiornik kwasu w kształcie litery U. Każda sekcja ma inne wymagania dotyczące temperatury kontaktu i powłoki.
| Część | Określona powłoka | Grubość powłoki | Podana temperatura kontaktu | Kluczowe rozważania |
|---|---|---|---|---|
| Górna pokrywa | Natrysk ETFE (F40) lub HALAR (F30). | 1 mm | Nie przekraczająca 120°C | Utrzymuj powierzchnię uszczelniającą kołnierza wolną od zacieków i utrzymuj jednakową grubość powłoki. |
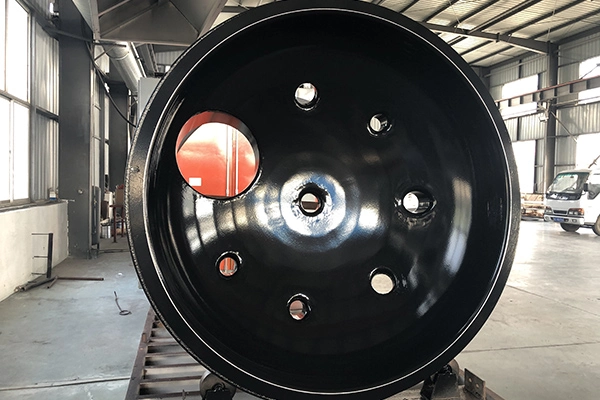
| Górna płyta rurowa | Natrysk ETFE (F40) lub HALAR (F30). | 1 mm | Nie przekraczająca 150°C | Zapobiegaj spływaniu powłoki wokół otworów i utrzymuj równomierne pokrycie całej płyty. |
| Dolna płyta rurowa | Opryski PFA | 1 mm | Około 260°C | Szczególną uwagę należy zwrócić na otwory, unikając zacieków i nierównej grubości powłoki. |
| Dolny zbiornik kwasu w kształcie litery U | Wyściółka PTFE lub natrysk PFA | Do potwierdzenia dla wybranego procesu | Maksymalna temperatura pracy wynosi do 290°C | Złożona geometria i wymagające warunki termiczne wymagają szczególnego przeglądu konstrukcji i zabezpieczeń. |
Dla pokrywy górnej przewidziany jest natrysk ETFE (F40) lub HALAR (F30) o grubości powłoki 1 mm i podanej temperaturze kontaktu nie przekraczającej 120°C. Powierzchnia uszczelniająca kołnierza wymaga szczególnej uwagi, ponieważ zacieki lub nadmierne nagromadzenie mogą mieć wpływ na powierzchnię uszczelniającą. Powłoka powinna być jednolita na określonej powierzchni.
Górna płyta rurowa przeznaczona jest do natryskiwania ETFE (F40) lub HALAR (F30), o grubości 1 mm i podanej temperaturze kontaktu nie przekraczającej 150°C. Otwory wymagają dokładnej kontroli aplikacji, aby zapobiec zaciekom powłoki i zachować zamierzoną geometrię.
Na dolną płytę rury przeznaczone jest natryskiwanie PFA o grubości 1 mm i podanej temperaturze kontaktu około 260°C. Ponieważ płyta zawiera wiele otworów i przejść, ważnymi czynnikami kontroli są równomierność powłoki i kontrola akumulacji materiału.
Istnieją dwie opcje konstrukcyjne dolnego zbiornika kwasu w kształcie litery U: wyłożenie PTFE i natryskiwanie PFA. Geometria zbiornika może sprawić, że każdy z procesów będzie trudny, a maksymalna temperatura robocza może osiągnąć 290°C.
W dostarczonych informacjach projektowych określono warstwę cegieł kwasoodpornych o grubości 300–500 mm na powleczonej powierzchni, aby pomóc ograniczyć bezpośrednie narażenie na działanie ciepła i uderzenia. Biorąc pod uwagę wymagające warunki temperaturowe, materiał powłoki, warstwa ochronna, szczegóły interfejsu i cała konstrukcja powinny zostać sprawdzone pod kątem rzeczywistych wymagań procesu przed sfinalizowaniem projektu.
Poziomy skraplacz do mokrego odsiarczania jest opisany jako posiadający pięć głównych sekcji: górną pokrywę, płytę z siatką odmgławiającą, trzyczęściową sekcję rurową, płytę z siatką uszczelniającą i dolny zbiornik kwasu w kształcie litery U.
| Część | Określona powłoka | Grubość powłoki | Podana temperatura kontaktu | Kluczowe rozważania |
|---|---|---|---|---|
| Górna pokrywa | Opryski PFA | 1 mm | Około 180°C | Potwierdzić jednorodność powłoki i stan odpowiednich powierzchni łączących. |
| Płyta kratki odmgławiającej | Opryski PFA | 1 mm | Około 180°C | Sprawdź pokrycie całej struktury siatki i jej złożonej geometrii. |
| Trójsekcyjna sekcja rurowa | Opryski PFA | 1 mm | Około 200–250°C | Sprawdź przydatność powłoki dla podanej temperatury i rzeczywistego medium procesowego. |
| Płyta siatki do pakowania | Do potwierdzenia | Do potwierdzenia | Do potwierdzenia | Określ wymagania dotyczące powłoki i działania na podstawie specyficznych warunków pracy komponentu. |
| Dolny zbiornik kwasu w kształcie litery U | Wyściółka PTFE lub natrysk PFA | Do potwierdzenia dla wybranego procesu | Maksymalna temperatura pracy podana do 280°C | Przejrzyj metodę konstrukcji, złożoną geometrię i wymaganą ochronę termiczną. |
Dla górnej pokrywy i płyty kratki odmgławiającej zaleca się natryskiwanie PFA, przy grubości powłoki 1 mm i podanej temperaturze kontaktu około 180°C. Płyta kratowa odmgławiająca ma bardziej złożoną geometrię powierzchni niż płyta płaska, co sprawia, że szczególnie ważne jest spójne pokrycie i inspekcja.
Trzyczęściowy odcinek rury jest przeznaczony do natryskiwania PFA o grubości 1 mm, w podanym zakresie temperatur kontaktowych około 200–250°C. Specyfikację powłoki należy ocenić w odniesieniu do rzeczywistego medium procesowego i cyklu operacyjnego, w tym zmian temperatury podczas pracy.
Płytę siatki uszczelniającej określono jako jedną z pięciu głównych sekcji skraplacza poziomego, ale w dostarczonych informacjach nie podano konkretnego materiału powłoki, grubości ani temperatury kontaktu. Parametry te należy potwierdzić w oparciu o rzeczywiste warunki pracy elementu i wymagania dotyczące ochrony przed korozją.
Wyłożenie PTFE i natryskiwanie PFA uznano za potencjalne metody budowy dolnego zbiornika kwasu w kształcie litery U. Złożony kształt elementu może utrudniać nakładanie powłoki lub montaż wykładziny, a podana maksymalna temperatura użytkowania może osiągnąć 280°C.
W dostarczonych informacjach projektowych określono warstwę cegieł kwasoodpornych o grubości 300–500 mm na powleczonej powierzchni, aby pomóc zmniejszyć bezpośrednie narażenie na działanie ciepła i uderzenia. Przydatność tego rozwiązania zabezpieczającego należy ocenić w ramach projektu kompletnego urządzenia, łącznie z rzeczywistym profilem temperaturowym i wymaganiami dotyczącymi systemu powłok lub okładzin.
Wartości temperatur podane dla poszczególnych sekcji skraplacza są danymi wejściowymi dostosowanymi do konkretnego zastosowania. Nie należy ich interpretować jako uniwersalnych limitów operacyjnych dla urządzeń wyłożonych PFA, FEP, ETFE, HALAR lub PTFE.
Rzeczywista przydatność powłoki lub wykładziny zależy od kilku czynników:
Przed wyborem materiału powłokowego lub zatwierdzeniem projektu skraplacza należy sprawdzić podane temperatury i szczegóły konstrukcyjne z rzeczywistymi warunkami procesu. Jeżeli komponent działa w pobliżu określonych limitów materiałowych, szczególną uwagę należy poświęcić całemu montażowi i wszelkim dodatkowym środkom ochronnym.
Natryskiwanie antykorozyjne urządzeń odsiarczających wymaga skoordynowanego uwzględnienia materiału powłoki, podłoża, grubości, geometrii sprzętu, temperatury roboczej i kompatybilności chemicznej. PFA, FEP, ETFE (F40) i HALAR (F30) zapewniają różne opcje materiałowe dla wybranych zastosowań przemysłowych, ale ostateczny wybór musi opierać się na rzeczywistych warunkach pracy.
Skraplacze do mokrego odsiarczania wymagają oceny poszczególnych komponentów, ponieważ górne pokrywy, płyty rurowe, konstrukcje kratowe i dolne zbiorniki kwasu w kształcie litery U mogą działać w różnych temperaturach i stwarzać różne wyzwania związane z powłoką. Szczególną uwagę należy zwrócić na powierzchnie uszczelniające kołnierzy, otwory, złożoną geometrię i komponenty narażone na wymagające warunki termiczne.
Jasne dane eksploatacyjne, odpowiedni proces powlekania, określone kryteria kontroli i weryfikacja kompletnej konstrukcji stanowią podstawę odpowiedniego rozwiązania antykorozyjnego. Ostateczne specyfikacje powłok i rozwiązania zabezpieczające należy potwierdzić w odniesieniu do projektu sprzętu i rzeczywistych wymagań procesu przed produkcją i eksploatacją.